12 марта 2026 г. · 8 мин чтения
Как проектируется пресс-форма: от концепции до серийного литья
Разбор полного цикла: анализ детали, линия разъёма, впуск, охлаждение, толкание и пробный запуск.
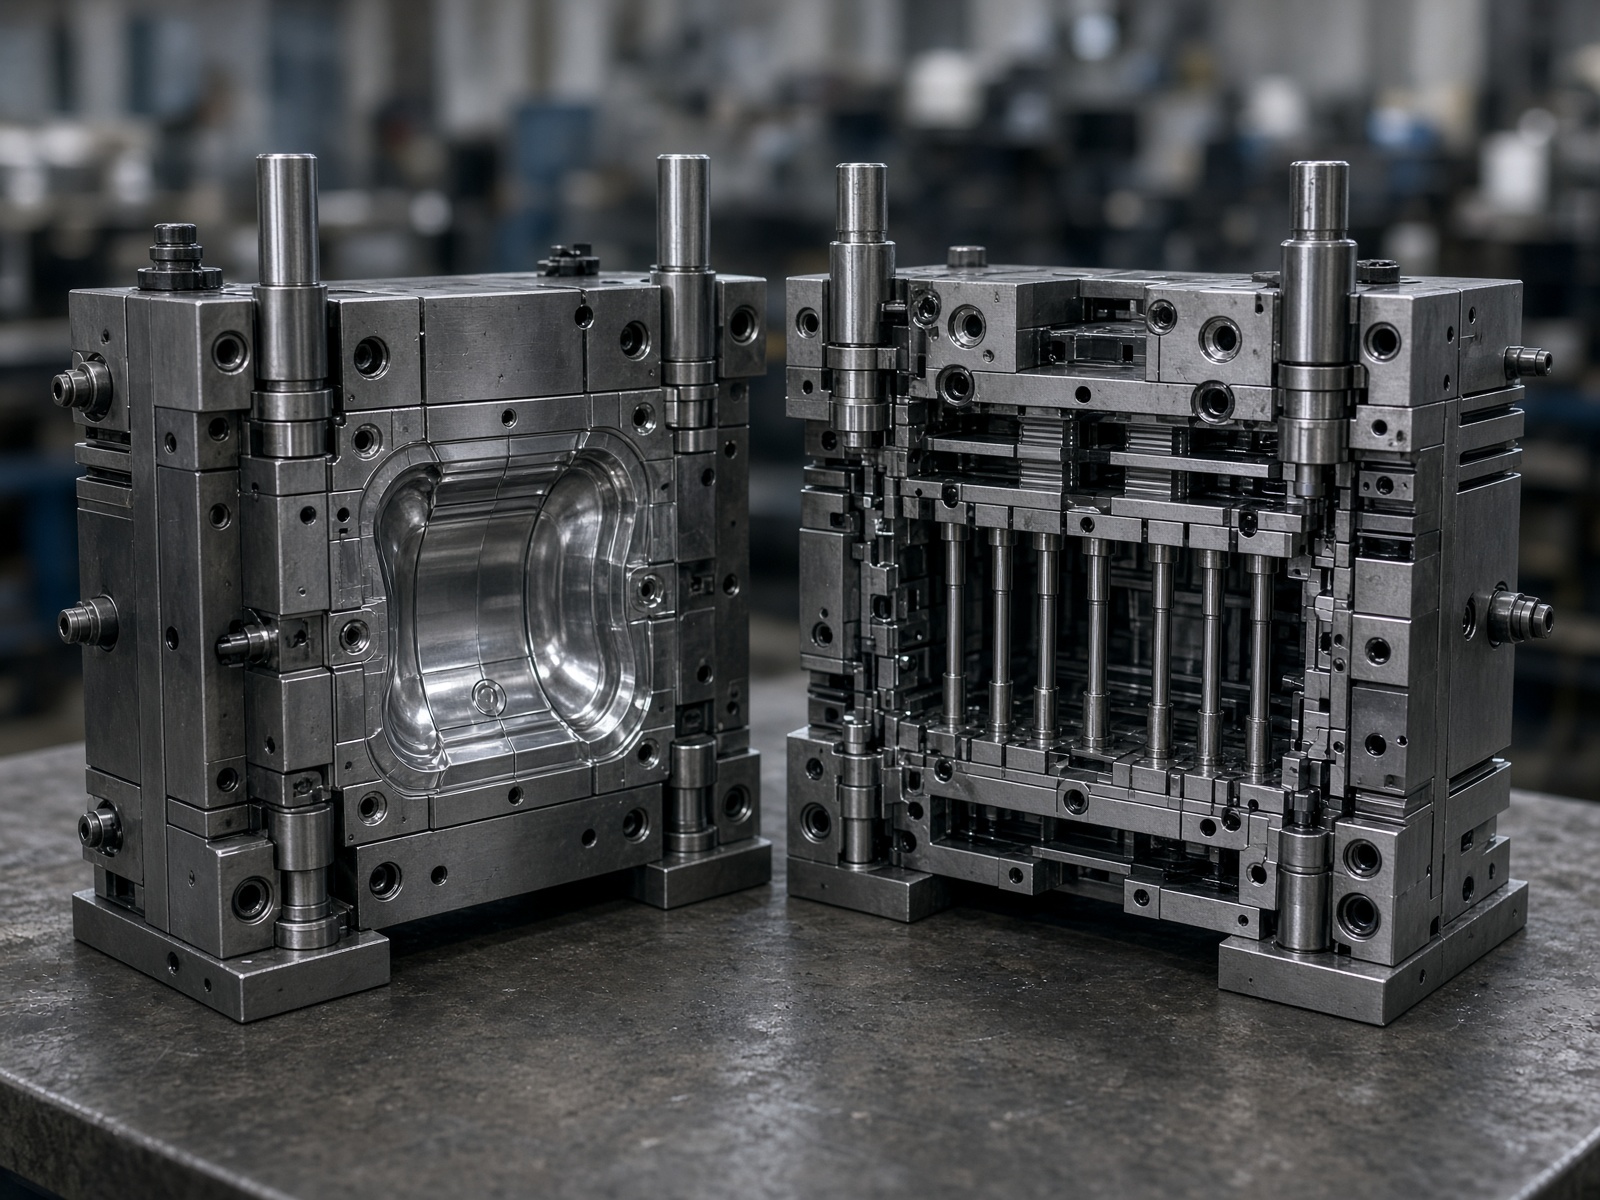
С чего начинается форма
Любая пресс-форма начинается не с плит, а с изделия. Нужны 3D-модель, материал, планируемая серия, требования к внешнему виду и допускам. По модели определяют уклоны, разнотолщинность, поднутрения и зоны, которые нельзя портить следом от толкателя или впуска.
Если изделие ещё в эскизе, конструктор работает совместно с дизайнером: добавляет технологические уклоны, скругления, рёбра, изменяет толщины. Модель в формате Parasolid удобна для обмена между CAD-системами и для последующей обработки на ЧПУ.
Линия разъёма и гнёздность
Линия разъёма задаёт, как форма раскроется и как деталь снимется. Плохой разъём даёт облой, ступеньку на лицевой поверхности и сложный съём. Для серийной детали линия выбирается так, чтобы след был в невидимой зоне, а знаки и ползуны — только там, где без них нельзя.
Гнёздность зависит от серии и размера машины. Пилотная партия часто идёт в 1–2 гнездах: дешевле оснастка, быстрее доводка. При росте объёма добавляют гнёзда или переходят на горячеканальную систему, чтобы не терять материал на литниках.
Впуск, охлаждение, толкание
Точка впуска влияет на ориентацию волокон, сварные швы и утяжины. Туннельный впуск удобен для автоматического отрыва литника; веерный — для широких тонких стенок; горячеканальный инжектор — для внешних поверхностей без следа холодного литника.
Охлаждение определяет цикл и коробление. Каналы ведут как можно ближе к полости, с равномерным съёмом тепла. Неравномерное охлаждение — главная причина «лодочки» и увода размеров.
Система толкания не должна деформировать тонкие стенки. Там, где толкатель оставляет недопустимый след, используют съёмные плиты, воздушный съём или знаки с обратным уклоном.
Изготовление и пробное литьё
После утверждения компоновки форма уходит в металл: плиты, вставки, знаки, электроэрозия полостей, полировка, сборка. На этом этапе важна согласованность конструктора и участка ЧПУ: припуски на полировку, твёрдость, посадки колонок.
Пробное литьё показывает то, чего нет в модели: реальную усадку, точки перегрева, нестабильный съём. Доводка по результатам пробы — нормальная часть проекта, а не авария. Только после стабильного цикла форму можно считать готовой к серии.
Нужна оснастка или серия деталей?
Пришлите модель или эскиз — ответим по компоновке и сроку.
Форма сотрудничества